Inhalte des Kapitels
1. Kurzbeschreibung
2. Ablauf und Steuerungsbeschreibung
3. Parametrierung
4. Kantenverbindungen
1. Kurzbeschreibung
Ein Mehrfachprozess kann mehrere Produkte gleichzeitig bearbeiten. Je nach gewähltem Produktionsmodus bearbeiten die einzelnen Stationen die Produkte unabhängig voneinander oder synchron.
Der interne Aufbau des Objekts entspricht dem der parallelen Station. Das Objekt erleichtert die Modellierung mehrerer identischer Stationen, die Teile parallel zueinander bearbeiten.
Es stehen zwei Produktionsmodi zur Verfügung:
•Parallele Produktion: Die einzelnen Stationen arbeiten unabhängig voneinander. Die Bearbeitung beginnt an einer einzelnen Station, sobald ein Produkt verfügbar ist.
•Batchproduktion: Die Bearbeitung beginnt, wenn alle parallelen Stationen belegt sind. Die Produkte werden dann an allen Stationen synchron bearbeitet.
2. Ablauf und Steuerungsbeschreibung
Die Informationen über das zu verarbeitende Produkt werden über einen Fertigungsauftrag übermittelt. Eine PPS, ein nachgelagerter Supermarkt oder ein Kanban-Objekt erstellen Fertigungsaufträge.
Der Prozess bestellt die für den Fertigungsauftrag benötigten Grundprodukte aus einem vorgelagerten Lager, Supermarkt oder von einem Lieferanten.
Häufig werden Prozesse nicht nur mit Fertigungsaufträgen einer einzigen Fertigungslinie belastet, sondern auch mit Fertigungsaufträgen anderer Fertigungslinien.
Mithilfe des Objekts „Fremdauftrag“ können diese gemeinsam genutzten Ressourcen auf das jeweilige Prozessobjekt abgebildet werden.
Es wird jeweils nur ein Fertigungsauftrag bearbeitet. Je nach gewähltem Produktionsmodus werden die Produkte unabhängig voneinander an den einzelnen Stationen oder synchron an allen Stationen bearbeitet.
Beachten Sie, dass die tatsächliche Taktzeit des Produkts in der Produktdefinition festgelegt ist, d. h. das Zeitintervall, in dem zwei Produkte das Objekt verlassen.
Dies ist nicht die Bearbeitungszeit der Produkte auf dem Objekt!
Darüber hinaus kann unterschieden werden, ob der jeweilige Prozess zur Wertsteigerung des Endprodukts beiträgt oder nicht.
In der Parallelproduktion treten Störungen unabhängig voneinander an den einzelnen Stationen auf. In der Batchproduktion wirkt sich eine Störung gleichzeitig auf alle parallelen Stationen aus.
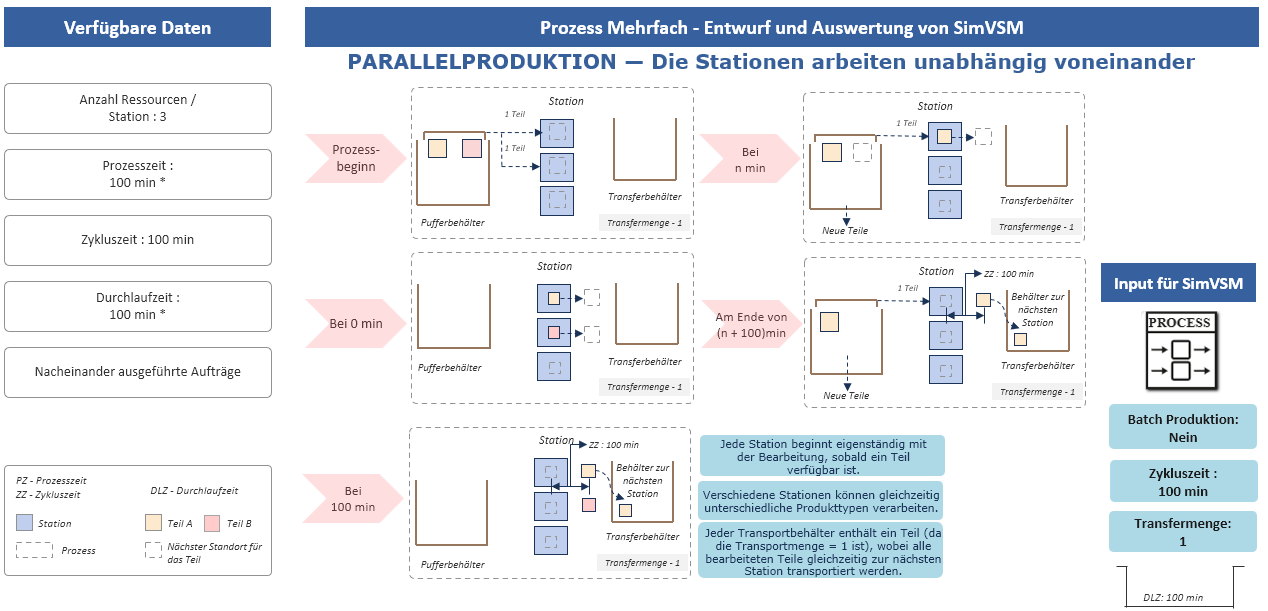
Abbildung 1 - Ablauf und Steuerungsbeschreibung parallele Produktion
*Die im Abschnitt „Verfügbare Daten“ angegebenen Zeiten setzen voraus, dass keine Wartezeiten auf Teile auftreten.
Sind Teile nicht sofort verfügbar, erhöhen sich die Prozesszeit und die Durchlaufzeit in Abhängigkeit vom Ankunftsintervall der eingehenden Container.
Ankunft neuer Teile: *n ist das Zeitintervall zwischen der Ankunft eines Containers vom Vorgänger
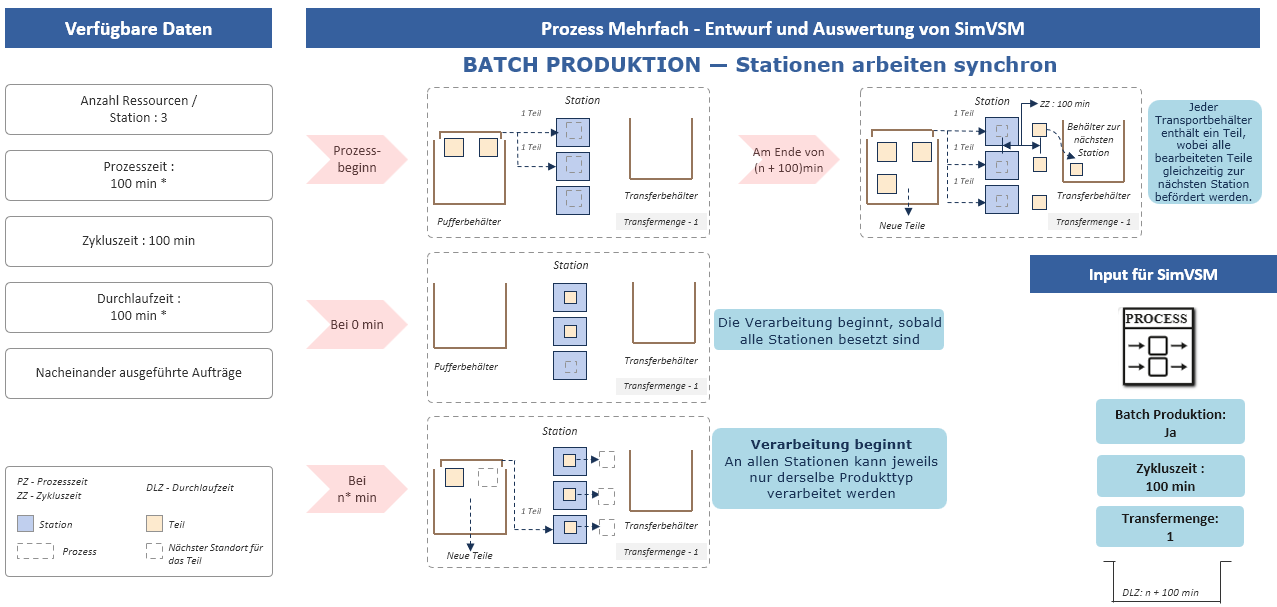
Abbildung 2 - Ablauf und Steuerungsbeschreibung Batch-Produktion
*Die im Abschnitt „Verfügbare Daten“ angegebenen Zeiten gehen davon aus, dass keine Wartezeiten auf Teile auftreten.
Sind Teile nicht sofort verfügbar, erhöhen sich die Prozesszeit und die Durchlaufzeit je nach Ankunftsintervall der eingehenden Container.
Ankunft neuer Teile: *n ist das Zeitintervall zwischen der Ankunft eines Containers vom Vorgänger
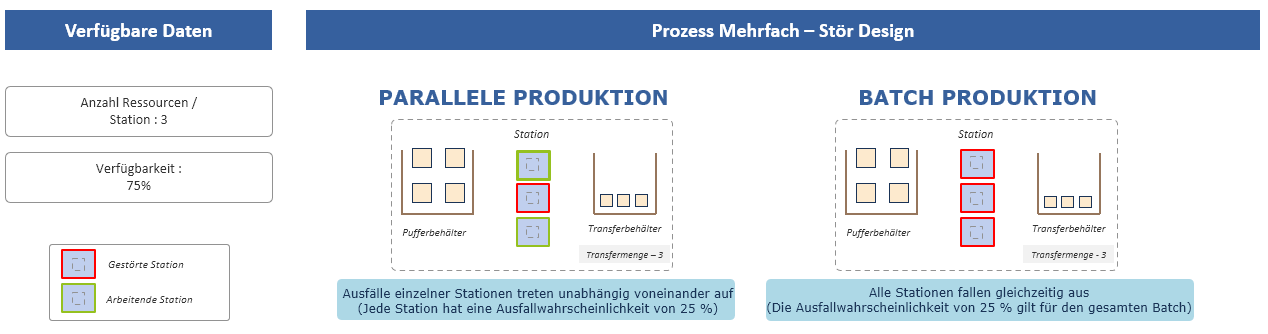
Abbildung 3 - Ablauf und Steuerungsbeschreibung Stör-Design
3. Parametrierung
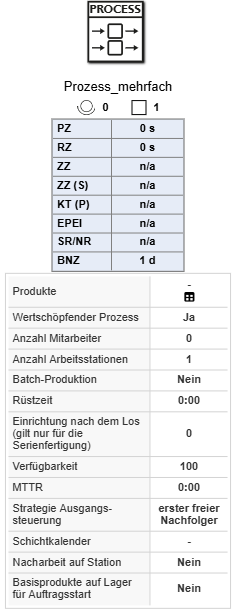
Abbildung 4 - Prozess (mehrfach)
|
Prozess Parameter
|
Erforderlich
|
Beschreibung
|
|
nein
|
Name des Objektes
|
Produkte
|
nein
|
Produkte des Objektes
|
|
nein
|
Festlegung, ob ein Prozess zur Wertsteigerung eines Produktes beiträgt
|
|
ja
|
Anzahl der zugewiesenen Mitarbeiter pro Prozess
|
|
ja
|
Anzahl der möglichen Arbeitsstationen
|
|
nein
|
Legt fest, wie die parallelen Stationen die Produkte verarbeiten.
Verfügbare Modi: Parallelproduktion (Standard) und Batchproduktion.
Bei der Parallelproduktion arbeiten die Stationen unabhängig voneinander.
Bei der Batchproduktion beginnt die Verarbeitung, sobald alle parallelen Stationen belegt sind, und die Produkte werden synchron verarbeitet.
|
Rüstzeit
|
ja
|
Benötigte Zeit, die ein Objekt braucht, um sich für ein anstehendes Produkt zu rüsten
|
Rüstmatrix anlegen
|
nein
|
Öffnet eine neue Ansicht, um eine Rüstmatrix zu definieren.
Rüstmatrizen stehen nur für die Parallelproduktion zur Verfügung.
|
|
nein
|
Anzahl der Batches, nach denen eine Einrichtung durchgeführt wird. Gilt nur für die Serienfertigung.
Bei einem Wert von 0 wird die Einrichtung im Serienmodus deaktiviert.
|
|
ja
|
Zuverlässigkeit (in %), mit der ein Objekt störungsfrei arbeitet. Der Prozentsatz bezieht sich ausschließlich auf den Betriebszustand (die Maschine wird nicht durch ungeplante, Pausen, Wartezeiten oder Einrichtvorgänge gestört). In der Parallelproduktion treten Störungen an den einzelnen Stationen unabhängig voneinander auf. In der Batch-Produktion wirkt sich eine Störung gleichzeitig auf alle parallelen Stationen aus.
|
MTTR
|
ja
|
Meantime to Repair: Benötigte Zeit um eine Störung zu beheben
|
|
ja
|
Logik, nach der die Produkte das Objekt verlassen. Details können hier nachgelesen werden.
|
|
nein
|
Zuweisung von Arbeits- und Ruhezeiten
|
|
nein
|
Festlegung, ob ein zu nacharbeitendes Produkt auf dem jeweiligen Prozess nachgearbeitet wird
|
|
nein
|
Festlegung, ob Basisprodukte für Auftragsstart vorhanden sind oder nicht
|
|
nein
|
Benutzerdefinierte Notizen und Anmerkungen
|
Produkt Parameter
|
Erforderlich
|
Beschreibung
|
Produkt
|
ja
|
Produkt, welches bearbeitet werden soll
|
Basisprodukt
|
ja
|
Benötigtes Produkt, um ausgewähltes Produkt herzustellen
|
|
ja
|
Anzahl an benötigter Basisprodukte
|
|
ja
|
Menge der hergestellten Produkte. Bei einer informationsgesteuerten Produktion muss die Losgröße ein Vielfaches der Anzahl der parallelen Stationen sein.
|
Plan-Zykluszeit
|
nein
|
Durchschnittliche geplante Taktzeit pro Tag
|
Ist-Zykluszeit
|
ja
|
zeitlicher Abstand zwischen zwei Produkten (unabhängig von der Losgröße)
|
Weitergabemenge
|
ja
|
Benötigte Menge an Produkten vor der Weitergabe (unabhängig von der Losgröße)
|
|
ja
|
Wahrscheinlichkeit (in %), mit der Produkte zur Nacharbeit markiert werden. Ausgewählte Produkte werden an der ersten möglichen Stelle bearbeitet.
Nacharbeit kann etwa in der Station selbst oder bei der nächsten Abzweigung für Nacharbeit (entsprechende Kante) erfolgen.
Ein Teil ist am Ende einer Bearbeitung entweder Ausschuss oder Nacharbeit, d.h. ein als nachzuarbeitendes Teil wird in derselben Station nicht vernichtet ([Prozent-Gutteile +] Prozent Ausschuss + Prozent Nacharbeit)
|
|
ja
|
Wahrscheinlichkeit (in %), mit der Produkte als nicht brauchbar markiert werden. Ausgewählte Produkte werden nach der Bearbeitung sofort gelöscht.
Ein Teil ist am Ende einer Bearbeitung entweder Ausschuss oder Nacharbeit, d.h. ein zu vernichtendes Teil wird nicht in der Station auch nachgearbeitet ([Prozent-Gutteile +] Prozent Ausschuss + Prozent Nacharbeit)
|
|
nein
|
Position des Auftrags in der Auftragsliste. Je höher die Priorität, desto früher wird der jeweilige Auftrag bearbeitet
|
min. Nacharbeitszeit
|
ja
|
Minimale Nacharbeitszeit eines Produktes
|
max. Nacharbeitszeit
|
ja
|
Maximale Nacharbeitszeit eines Produktes
|
|
4. Kantenverbindungen
siehe Kapitel Mögliche Verbindungen zu Objekten
© SimPlan AG - AG Hanau HRB 6845 - info@simplan.de - www.simplan.de